
Loading

Op het eerste gezicht lijkt een lasnaadcontrole vooral een administratieve stap tussen productie en levering. In werkelijkheid bepaalt de kwaliteit van die controle hoeveel materiaal, arbeid en productietijd verloren gaan. Een kleine ondersnijding, bindingsfout of onvoldoende doorlassing kan pas tijdens de eindcontrole worden ontdekt, waarna slijpen, uitslijpen, opnieuw lassen, reinigen en opnieuw inspecteren nodig zijn. Bij een enkel onderdeel blijft dat beheersbaar. In serieproductie of bij grote staalconstructies groeit dezelfde afwijking uit tot een structurele kostenpost.
Daar komt de dagelijkse spanning op de werkplaats bij. Productie vraagt om tempo, terwijl kwaliteitsborging bewijs, meetmomenten en traceerbaarheid vraagt. ISO 5817 wordt daarbij nog vaak ervaren als een abstracte tabel in plaats van als een praktisch beslisinstrument. Dat is zonde. Met een risicogerichte keuze van kwaliteitsniveau, snelle visuele controles en gericht magnetisch onderzoek ontstaat een inspectieprotocol dat afwijkingen vroeg opvangt. Dit artikel vertaalt die aanpak naar een werkbare cyclus, van voorbereiding en grondlaag tot digitale rapportage en vrijgave.
ISO 5817:2023 beschrijft kwaliteitsniveaus voor onvolkomenheden in smeltlasverbindingen van onder meer staal, nikkel, titanium en hun legeringen. De norm kent drie niveaus. Niveau B is het strengst, niveau C is het tussenliggende niveau en wordt veel toegepast bij algemene constructie en industriële fabricage, terwijl niveau D de ruimste acceptatiegrenzen heeft. De keuze hoort niet pas bij de eindcontrole te ontstaan. Ontwerp, belasting, vermoeiing, bedrijfscondities, veiligheidsgevolgen, contracteisen en toepasselijke productnormen bepalen welk niveau passend is.
Belangrijk is dat ISO 5817 geen algemene geschiktheidsgarantie geeft en ook niet zelfstandig voorschrijft welke niet-destructieve onderzoeksmethode moet worden gebruikt. De norm beschrijft verwachte fabricagekwaliteit en acceptatiegrenzen. Scheuren zijn op geen van de drie niveaus toegestaan. Voor andere onvolkomenheden, zoals poriën, randinkarteling, overmatige naadhoogte en onvoldoende doorlassing, verschillen de toegestane afmetingen en lengtes. Controleer daarom altijd de actuele norm, de projectspecificatie en de relevante uitvoerings- of productnorm.
| Onvolkomenheid | Niveau B | Niveau C | Niveau D | Praktische betekenis |
|---|---|---|---|---|
| Scheuren | Niet toegestaan | Niet toegestaan | Niet toegestaan | Altijd afkeur, ongeacht het kwaliteitsniveau |
| Randinkarteling | Strengste grens | Gemiddelde grens | Ruimste grens | Meet diepte, lengte en positie, niet alleen het uiterlijk |
| Porositeit | Beperkte omvang en verdeling | Ruimere omvang en verdeling | Meest ruime criteria | Beoordeel afzonderlijke en gegroepeerde poriën |
| Overmatige naadhoogte | Laagste toegestane waarde | Intermediaire waarde | Hoogste toegestane waarde | Een grotere las is niet automatisch een betere las |
| Onvoldoende doorlassing | Niet toegestaan | Beperkt toegestaan volgens de norm | Beperkt toegestaan volgens de norm | Lengte en locatie zijn bepalend |
De tabel geeft richting, maar geen vrijbrief om algemene waarden los van de norm te gebruiken. De exacte grens hangt af van het type verbinding, de nominale afmetingen en de toepasselijke tabel in ISO 5817. Bij drukvaten kan onvoldoende doorlassing bijvoorbeeld niet acceptabel zijn, terwijl bepaalde constructieve toepassingen onder niveau C of D beperkte onvolkomenheden kunnen toelaten. Voor industriële tanks en installaties moeten integriteit, lekbeheersing en onderhoud bovendien als samenhangend systeem worden beoordeeld. De richtlijnen over containerinspectie en preventief onderhoud van epa.gov voor tankintegriteit illustreren waarom inspectie niet losstaat van de volledige levenscyclus.
Vergis u niet, blind kiezen voor niveau B is niet hetzelfde als professioneel kwaliteitsmanagement. Een strenger niveau kan extra slijpwerk, aanvullende lasgangen, meer warmte-inbreng en meer vervorming veroorzaken. Daarmee stijgt de kans op herstelwerk zonder dat de constructie in haar werkelijke gebruikssituatie aantoonbaar veiliger wordt. Leg het vereiste niveau daarom vooraf vast op tekening, in het kwaliteitsplan of bij de lasverbindingenlijst. Zo weet de lasser wat nodig is, weet de inspecteur waarop wordt beoordeeld en voorkomt de productiemanager discussies achteraf.
Visueel onderzoek, vaak aangeduid als VT, is de snelste en meest toegankelijke methode om laswerk te beoordelen. Het hoort op drie momenten plaats te vinden: vóór het lassen, tijdens het opbouwen van de verbinding en na het lassen. Vooraf controleert de werkplaats de materiaalidentificatie, voegvorm, passing, spleet, uitlijning, reinheid en eventuele voorverwarming. Tijdens het lassen ligt de nadruk op grondlagen, tussenreiniging, lasvolgorde, booglengte en zichtbare bindingsproblemen. Na het lassen worden onder meer lasprofiel, kraters, spatten, ondersnijdingen, overlap, poriën en oppervlakscheuren beoordeeld.
Een goede VT-controle is geen vluchtige blik op de las. De inspecteur vergelijkt de feitelijke verbinding met de tekening, de WPS en het gekozen kwaliteitsniveau. Gebruik voldoende verlichting, een gekalibreerde lasnaadmeter, een radius- of hoekmeter waar nodig, een vergrootglas en voor moeilijk bereikbare plaatsen een spiegel of boroscoop. Reinig de las eerst zodat slak, verf, olie of spatten geen indicaties verbergen. Bij kritische verbindingen moet ook de omgeving van de las worden meegenomen, omdat scheuren kunnen doorlopen in de warmte-beïnvloede zone.
De betrouwbaarheid van VT staat of valt met deskundigheid en herhaalbaarheid. Een lasser kan een sterke eerste controle uitvoeren, maar de formele beoordeling en vrijgave moeten passen bij de afgesproken kwalificaties en verantwoordelijkheden. IWI-B is bedoeld voor inspecteurs die zelfstandig lasverbindingen beoordelen, meetmiddelen gebruiken en bevindingen vastleggen zonder de volledige inspectieorganisatie te leiden. ISO 9712 Level 2 geeft een passend kader voor uitvoering en beoordeling binnen de toegewezen methode; Level 3 is gericht op technische verantwoordelijkheid, procedures, kwalificatie en toezicht.
De kracht van VT zit vooral in het moment waarop de controle plaatsvindt. Een afwijking in de grondlaag is goedkoop te herstellen; dezelfde afwijking onder meerdere lagen vraagt destructiever herstel en veroorzaakt meer warmte-inbreng. Door inspectie als procescontrole te organiseren, verschuift kwaliteitsborging van eindcontrole naar preventie. Dat verkort de feedbacklus tussen lasser, voorman en lascoördinator en maakt het eenvoudiger om een WPS, voegvoorbereiding of lasvolgorde tijdig bij te sturen.
Visuele controle heeft een duidelijke grens: een haarscheur kan te smal zijn om met het blote oog betrouwbaar te vinden, zeker wanneer het oppervlak verkleurd, ruw of licht vervuild is. Magnetisch onderzoek, ook Magnetic Particle Testing of MT genoemd, vult die leemte aan bij ferromagnetische materialen zoals veel staalsoorten. De methode is geschikt voor oppervlakte- en nabij-oppervlaktedefecten, waaronder scheuren, bindingsfouten, slijpscheuren en bepaalde materiaalonvolkomenheden.
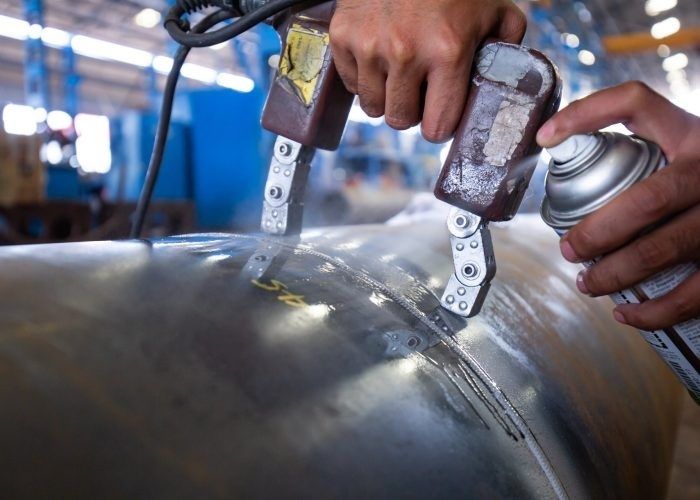
Het natuurkundige principe is direct maar doeltreffend. De inspecteur magnetiseert het onderdeel met bijvoorbeeld een juk, spoel of stroomdoorgang. Waar een discontinuïteit het magnetische veld verstoort, ontstaat fluxlekkage. Magnetische deeltjes verzamelen zich op die plaats en vormen een zichtbare indicatie. De oriëntatie van het veld is essentieel: een veld dat in de lengterichting loopt, is vooral geschikt voor dwars georiënteerde scheuren, terwijl circulaire magnetisatie juist lengte-scheuren beter zichtbaar kan maken. Daarom worden bij kritische gebieden vaak twee magnetisatierichtingen toegepast.
Voor een betrouwbare uitslag zijn voorbereiding en procesbeheersing net zo belangrijk als het apparaat. Het oppervlak moet schoon zijn, dikke coatings kunnen de gevoeligheid verminderen en vocht, olie of losse deeltjes kunnen de indicatie verstoren. Nat onderzoek biedt doorgaans een goede deeltjesmobiliteit op gladde of complexe oppervlakken; droog poeder kan juist praktisch zijn op ruwere of warmere oppervlakken. Bij fluorescerende systemen is geschikte UV-belichting nodig. Controleer daarnaast de concentratie en conditie van het bad, pas de juiste stroomsterkte toe en demagnetiseer het onderdeel wanneer restmagnetisme later problemen kan veroorzaken.
Bij zware constructies kan MT worden ingezet op hoogbelaste knooppunten, lassen rond verstijvers, hijspunten, reparatiezones en gebieden met een verhoogd risico op vermoeiingsscheuren. Bij infrastructurele dragers is de inspectielogica vergelijkbaar: eerst het materiaal en de belastingsgeschiedenis begrijpen, daarna de meest waarschijnlijke schadeplaatsen gericht onderzoeken. Het officiële Nondestructive Inspection Protocol for Reinforced Concrete Barriers laat zien hoe een inspectieprotocol observatie, voorbereiding, onderzoek en documentatie met elkaar verbindt, ook al verschilt de constructie zelf van een stalen lasverbinding.
MT vervangt VT niet. Het is geen geschikte methode voor aluminium, austenitisch roestvast staal of andere niet-ferromagnetische materialen. Ook zegt een indicatie niet automatisch hoe ernstig een afwijking is. Een gekwalificeerd persoon moet de indicatie interpreteren, de lengte en ligging beoordelen en deze vergelijken met de toepasselijke acceptatiecriteria. Combineer MT daarom met de lasclassificatie, de ontwerpbelasting, de WPS en de relevante NDO-procedure.
Een sluitende cyclus maakt van losse controles een beheerst productieproces. De volgorde is belangrijk: wie pas na de laatste laslaag controleert, heeft vaak al veel waarde toegevoegd aan een mogelijk foutieve verbinding. Leg per product of project vast welke controle verplicht is, welke steekproef wordt gebruikt en wie een afwijking mag vrijgeven of afkeuren.
Maak in de digitale registratie onderscheid tussen een onvolkomenheid, een afkeur en een reparatie. Niet iedere afwijking is automatisch een defect; de norm, projectspecificatie en geschiktheid voor de beoogde toepassing bepalen de beoordeling. Bij herstel moet de onvolkomenheid tot gezond materiaal worden verwijderd, bijvoorbeeld door slijpen of gutsen, waarna volgens een geldige procedure opnieuw wordt gelast en gecontroleerd. Zo ontstaat een gesloten lus in plaats van een reeks losse formulieren.
Een betrouwbare lasnaadcontrole steunt op drie pijlers: vakmanschap, vaste meetmomenten en duidelijke acceptatiecriteria. ISO 5817 geeft de taal en grenswaarden, VT levert snelle procesfeedback en MT maakt oppervlakscheuren zichtbaar die het oog kan missen. Samen vormen ze geen bureaucratische extra laag, maar een manier om fouten te ontdekken op het moment dat herstel nog beperkt, voorspelbaar en veilig is.
Begin daarom niet met meer inspecties, maar met betere keuzes. Classificeer de verbindingen op risico, wijs per las het vereiste kwaliteitsniveau toe, leg de VT-momenten vast en reserveer MT voor plaatsen waar materiaal, belasting of schadehistorie dat rechtvaardigt. Controleer vervolgens of rapportages traceerbaar zijn en bespreek terugkerende afwijkingen in het productieoverleg.
Kort samengevat? De kloof tussen tekening en lasbank verdwijnt wanneer eisen vóór productie begrijpelijk worden gemaakt en tijdens productie aantoonbaar worden gecontroleerd. Zo verandert kwaliteitsborging van een vertragende controlepost in een voorspelbare productieversneller, met minder herstelwerk, betere traceerbaarheid en constructies die hun ontwerpwaarde ook in de praktijk behouden.
Comments are closed.